
旋盤加工後の研削・転造・ブローチまで一貫対応するメリット
自動車部品をはじめとするシャフトやカラー、ブッシュ、ピンなどの丸物部品では、旋盤加工だけで製品が完成するとは限りません。外径精度や表面粗さ、ねじ・溝・スプラインなどの機能形状、さらに強度や耐摩耗性まで求められる場合、研削・転造・ブローチ・熱処理などの後加工が必要になります。旋盤 量産から後加工まで一貫対応できる体制は、品質安定、納期短縮、コスト低減の面で大きなメリットがあります。
旋盤加工後に必要となる主な後加工
>>当社旋盤・研削・転造・ブローチまでの一貫対応の詳細はこちら
旋盤加工は、丸棒材や鍛造材などを回転させながら外径・端面・穴・段付き形状などを加工する、丸物加工の基本となる工程です。特にNC旋盤や複合旋盤を活用することで、量産部品に求められる安定した形状加工が可能になります。
一方で、製品仕様によっては旋盤加工後にさらに精密な仕上げや機能形状の付与が必要です。ここでは、シャフトや丸物量産で多く採用される代表的な後加工について解説します。
研削加工|外径精度や表面粗さを高める
研削加工は、砥石を用いてワーク表面を少しずつ削り、外径寸法や真円度、円筒度、表面粗さを高める加工です。旋盤加工でも高精度な切削は可能ですが、軸受部やシール部、摺動部などでは、より厳しい寸法公差や滑らかな表面状態が求められることがあります。
たとえば、ベアリングと嵌合する軸部や、オイルシールが接触する外径部では、わずかな寸法ばらつきや表面の荒れが、回転精度・摩耗・異音・漏れに影響する可能性があります。研削加工を組み合わせることで、旋盤加工後の取り代を精密に仕上げ、安定した品質につなげられます。
転造加工|高強度なねじや溝形状を量産する
転造加工は、材料を削るのではなく、ダイスを押し当てて塑性変形させることで、ねじやローレット、溝形状などを成形する加工です。切削ねじと比べて材料繊維の流れを断ち切りにくく、加工硬化によって強度向上が期待できる点が特徴です。
自動車部品では、締結部品やシャフト端部のねじ、抜け止め用の溝など、繰り返し荷重や締結力がかかる箇所に転造が用いられることがあります。また、転造は加工時間が比較的短く、工具寿命やサイクルタイムの面でも量産に適しています。旋盤 量産と組み合わせることで、下加工から機能形状の成形まで効率よく進められます。
ブローチ加工|キー溝やスプラインを高精度に加工する
ブローチ加工は、複数の刃が段階的に配置されたブローチ工具を使い、キー溝やスプライン、角穴、セレーションなどを加工する方法です。特に内径側のキー溝やスプラインは、一般的な旋盤加工だけでは対応が難しいため、ブローチ加工が必要になるケースがあります。
ギアやプーリー、モーターシャフトなどと動力を伝達する部品では、キー溝やスプラインの精度がトルク伝達性能に直結します。形状が不安定だと、ガタつきや偏摩耗、組付け不良につながるおそれがあります。ブローチ加工を適切に組み合わせることで、量産時でも機能形状を高い再現性で加工できます。
熱処理・表面処理|強度や耐摩耗性を付与する
旋盤加工や研削加工で形状を整えた後、部品の用途に応じて熱処理や表面処理を行うことがあります。焼入れ、焼戻し、浸炭焼入れ、高周波焼入れ、窒化処理、めっき、黒染め、リン酸塩処理など、目的に応じてさまざまな処理が選択されます。
たとえば、摺動部や回転部では摩耗に強い表面硬度が必要です。また、締結部や駆動部では、芯部の靭性と表面硬度のバランスが重要になる場合があります。また、耐食性や防錆機能などを考慮して表面処理を行うケースも多くあります。
熱処理後は寸法変化や歪みが発生することもあるため、必要に応じて後研削を行い、最終精度を確保します。
シャフト・丸物部品で複数工程が必要になる理由
シャフトや丸物部品は、一見すると単純な円筒形状に見える場合でも、実際には複数の機能を持つ重要部品です。回転する、支える、締結する、位置決めする、動力を伝えるなど、求められる役割が多いため、単一工程だけでは要求仕様を満たせないことがあります。
旋盤加工だけでは満たせない寸法精度や表面粗さがある
旋盤加工は丸物加工において非常に汎用性が高い工程ですが、すべての精度要求に対応できるわけではありません。工具摩耗、切削抵抗、ワークのたわみ、チャッキング状態、熱変位などにより、量産時には微小なばらつきが発生します。
特に、はめあい部や摺動部では、ミクロン単位の寸法管理や安定した表面粗さが求められることがあります。このような場合、旋盤加工で大まかな形状を作り、研削加工で最終寸法に仕上げる工程設計が有効です。
軸受・ギア・モーターとの嵌合精度が求められる
シャフト部品は、ベアリング、ギア、モーター、プーリー、カラーなど、他部品と組み合わされて使用されることが多くあります。嵌合部の寸法が不安定だと、組付け時の圧入力がばらついたり、回転時の芯振れが大きくなったりする可能性があります。
また、ギアやモーターと連結する部位では、同軸度や振れ精度が性能に影響します。旋盤加工後の基準管理、研削仕上げ、必要に応じたブローチ加工を適切に組み合わせることで、部品単体だけでなく、アッセンブリ全体の品質向上につながります。
強度や耐摩耗性を確保する必要がある
自動車関連の丸物部品では、回転、振動、衝撃、繰り返し荷重、摩擦など、過酷な使用条件にさらされることがあります。そのため、寸法精度だけでなく、強度や耐摩耗性も重要です。
転造加工によるねじ部の強度向上、熱処理による表面硬度の付与、研削による仕上げ精度の確保など、複数工程を組み合わせることで、機械的特性と寸法品質を両立できます。単に形状を作るだけでなく、使用環境を想定した工程設計が求められます。
キー溝・スプライン・ねじなどの機能形状が必要になる
シャフトや丸物部品には、外径や端面だけでなく、キー溝、スプライン、ねじ、止め輪溝、油溝、セレーションなどの機能形状が必要になることがあります。これらは部品の固定、位置決め、回転伝達、抜け止めなどに関わる重要な形状です。
旋盤加工で対応できる形状もありますが、内径キー溝やスプラインのように専用加工が必要なものもあります。ブローチ加工や転造加工を組み合わせることで、設計意図に合った機能形状を量産品質で再現できます。
旋盤加工から研削・転造・ブローチまで一貫対応するメリット
丸物量産では、各工程を別々の加工会社に依頼する方法もあります。しかし、旋盤加工から後加工まで一貫対応できる会社に依頼することで、品質・納期・コスト・管理面で多くのメリットが得られます。
工程間の基準を統一し、寸法精度を安定させられる
複数工程が必要な部品では、どの面を基準に加工するかが非常に重要です。旋盤加工、研削加工、ブローチ加工などを別々の会社で行う場合、工程ごとに基準の取り方が変わり、累積誤差が発生しやすくなります。
一貫対応であれば、初工程から最終工程まで加工基準を統一しやすく、同軸度や直角度、振れ精度などを管理しやすくなります。特にシャフトのような回転部品では、基準の一貫性が品質安定に直結します。
加工会社間の輸送や待ち時間を減らし、納期を短縮できる
工程ごとに加工会社が分かれていると、輸送、受入検査、工程待ち、再梱包などの時間が発生します。ひとつの工程では短時間で加工できても、全体としてはリードタイムが長くなることがあります。
旋盤加工から研削、転造、ブローチまで一貫対応できる体制であれば、工程間の移動や待ち時間を減らし、スムーズな生産計画を組むことができます。試作から量産立ち上げまでのスピードが求められる案件でも、納期短縮に貢献します。
発注先や納期管理を集約し、調達業務の負担を軽減できる
複数の協力会社に分けて依頼する場合、見積依頼、図面確認、納期調整、品質確認、不具合対応などの管理業務が増えます。工程が増えるほど、調達担当者や設計担当者の確認負担も大きくなります。
一貫対応の加工会社に依頼すれば、窓口を集約でき、工程全体の進捗確認も行いやすくなります。仕様変更や設計変更が発生した場合も、関係工程への影響をまとめて確認できるため、調整の手間を抑えられます。
工程全体を見直すことで量産コストを削減できる
丸物量産では、単価を下げるために各工程の加工費だけを見るのではなく、材料歩留まり、加工順序、取り代、治具、検査方法、工程間物流、不良率まで含めて検討することが重要です。
一貫対応できる加工会社であれば、旋盤加工の段階で研削取り代を最適化したり、転造前の下径寸法を安定させたり、ブローチ加工しやすい形状を提案したりできます。工程全体を見直すことで、過剰品質や手戻りを減らし、量産コストの削減につなげられます。
不具合発生時の原因特定と改善対応が早い
寸法不良、打痕、焼入れ歪み、ねじ不良、キー溝位置ずれなどが発生した場合、工程が分散していると原因特定に時間がかかります。どの工程で不具合が発生したのか、基準設定に問題があったのか、搬送中の傷なのかを確認するだけでも多くのやり取りが必要です。
一貫対応であれば、各工程の加工条件や検査結果をまとめて確認できるため、原因追及と改善対応がスムーズです。再発防止策も工程全体で検討できるため、量産品質の安定化に役立ちます。
試作から量産まで同じ加工工法で進められる
新規部品では、試作段階で加工性や寸法の出しやすさ、後加工の可否を確認しながら設計を固めていくことがあります。試作と量産で加工会社や工程が変わると、量産移行時に品質やコストの課題が新たに発生することがあります。
試作から量産まで同じ加工工法で進められれば、試作時の加工ノウハウを量産条件に反映しやすくなります。旋盤 量産、研削、転造、ブローチ、熱処理までを見据えた工程設計により、量産立ち上げ時のトラブル低減が期待できます。
当社の旋盤・研削・転造・ブローチまでの一貫対応サービス
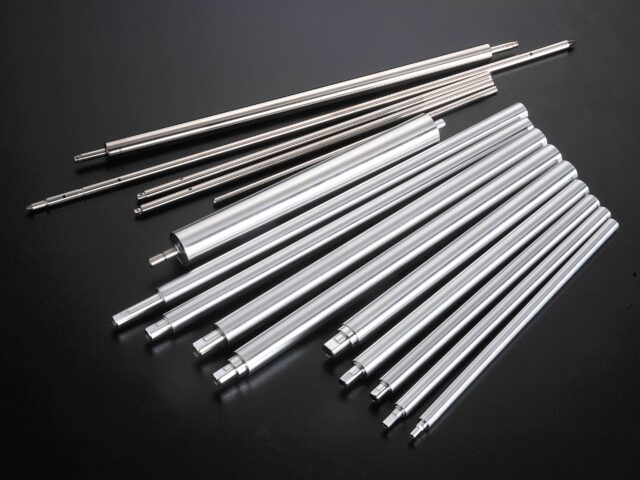
当社では、シャフトやスリーブなどの丸物部品を対象に、旋盤加工をはじめ、研削、転造、ブローチ、ホブ、穴あけ、ミーリング、歪取り、洗浄、検査までを一貫して行っています。
複数の加工会社へ工程ごとに依頼する場合、発注先の管理や工程間の輸送、納期調整に加え、不具合発生時の原因究明にも多くの手間がかかります。当社では、製品形状や要求精度、月産数量に応じて各工程を最適に組み合わせ、サイクルタイムを短縮できる量産ラインを構築します。
CNC自動旋盤などの汎用設備に加え、転造盤、ブローチ盤、ホブ盤、独自開発のNC加工機、インデックス式穴あけ加工機など、多様な設備を保有しています。さらに、工程内に自動測定や画像検査を取り入れることで、複雑な形状を持つシャフトでも、安定した品質での量産供給を実現します。
当社の加工事例のご紹介
スプラインシャフト
こちらは、スプラインシャフトです。
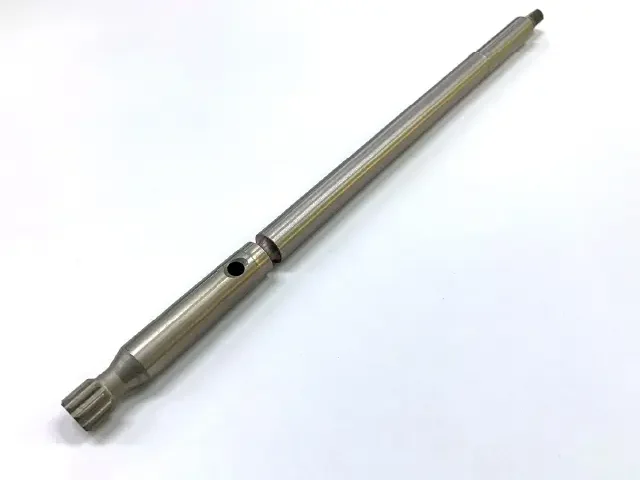
当初、ブローチ加工やスプライン加工で、バリが発生しやすい形状だったため、バリの出にくい形状へのVE提案を行い、バリ取り工数低減や工具寿命延長などコストダウンにつなげています。
焼き入れやメッキでの寸法変化は、処理メーカーを巻き込み最良条件を見出し高品質を確保しています。
また、ホブ盤を保有しており、数量に応じた高精度・低価格の提案が可能です。
まとめ
今回は、旋盤加工後の研削・転造・ブローチまで一貫対応するメリットについてご紹介しました。シャフトや丸物部品では、旋盤加工だけでなく、外径精度を高める研削加工、高強度なねじや溝を成形する転造加工、キー溝やスプラインを加工するブローチ加工、さらに熱処理・表面処理まで含めた工程設計が重要です。
協和製作所では、丸物加工や丸物量産における豊富な実績があり、旋盤加工から各種後加工までを見据えた最適な加工提案が可能です。品質安定、納期短縮、コスト削減、量産立ち上げでお困りの方はお気軽にご相談ください。
